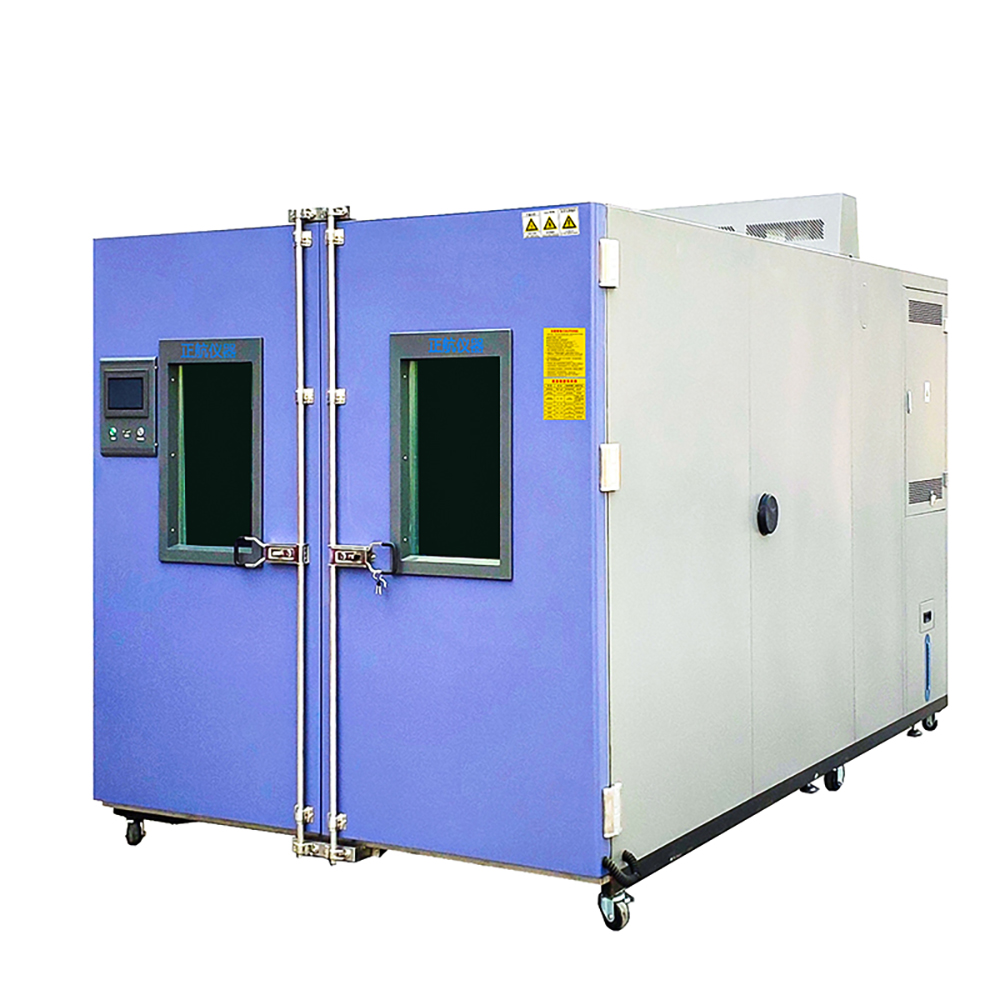
可靠性环境试验设备生产厂家自主研发、自主生产、匠心精神制造每台产品
可靠性环境试验设备生产厂家自主研发、自主生产、匠心精神制造每台产品
步入式的尺寸不是从产品样本里挑一个,是从你的样品反推出来的。反推的时候漏掉哪一项,后期都是返工:内尺寸小了装不进,大了浪费电,门窄了推不进去。
一、内尺寸从样品反推,三步
第一步,量最大外廓。连工装、支架、线束一起量。整车零部件常带异形支架,工装往往比零件本身还占地方。
第二步,定摆放方式。一次放几件、怎么排、能不能叠、需要不需要留人进去操作的通道。并排摆和前后摆,房的进深完全不一样。
第三步,加三个留空。四周留循环通道、顶部留风道和灯具检修空间、底部垫高让气流能从下方通过。
三步算出来的,才是"内尺寸"。很多方案出错就错在只报了样品尺寸,剩下的全按经验加,加少了。
二、三个留空,一个都不能省
四周。样品不能贴壁、不能挡住出风口和回风口。贴壁的位置温度明显不同,那一面的结果就不能用。
顶部。顶部通常走风道、装循环风机或者灯具。检修要爬上去,不留空间以后每次保养都费劲。
底部。样品垫高一点点,让气流能从底面通过。直接贴地放,背面散热差,样品上下两面温度不一样。
这三块加起来,往往让内尺寸比"样品外廓×数量"大出一圈。这是正常的,不是厂家在虚报。
三、外尺寸和内尺寸差多少
这一步最容易被忘。房体外尺寸=内尺寸+保温板厚度+机组和控制柜占地+检修间距。
保温板常见厚度在100毫米这个量级,四面都要加,合计能到二十厘米以上。机组如果放在房体旁边或顶部,还要占掉一块。
所以要问的是两个尺寸:净空内尺寸(能放多大的件)和房体占地外尺寸(要占多少场地)。只看其中一个,现场一定出问题。
四、门和进出方式,最容易漏
门宽门高要按"最大件+工装+搬运工具"来定,不是按样品本体。叉车进出还要看转弯半径和门口净高,很多房体尺寸够、门却进不去。
单门、双门还是对开,取决于件的尺寸和使用频率。件大、进出频繁的,对开门更实用。
还有一点:门是热桥。门越大,门封和保温越难做,温度均匀性越容易在门口掉。所以门不要图大,够用就行。
五、报给厂家的五项数据
一,最大件的外廓尺寸(含工装)。
二,一次测试的件数和摆放方式。
三,单件重量和最重的一次总重量。承重要一起核。
四,进出方式:人工搬、叉车、还是小车辊道。
五,场地限制:可用长宽、层高、门洞、地面承重。
这五项给全,方案基本能一次出对。少给一项,后面就要来回改。
六、四种常见错
一,只报样品本体尺寸。工装、支架没算。
二,忽略三个留空。装进去贴壁,均匀度不达标。
三,只看内尺寸不看占地。设备到了发现放不下,或者挡住通道。
四,门宽按样品定。差几厘米,推不进去。
七、一句话收尾
步入式房的尺寸规划,顺序是:量含工装的外廓、定摆放和数量、加四周顶部底部的留空得到内尺寸,再叠加保温板和机组得到占地,最后按最大件定门。
五步里最容易漏的是外尺寸和门宽这两条,也都是到了现场才发现、改起来最贵的那种。把件的外廓、数量、重量、进出方式和场地限制发过来,我们按这个核一遍房体尺寸。