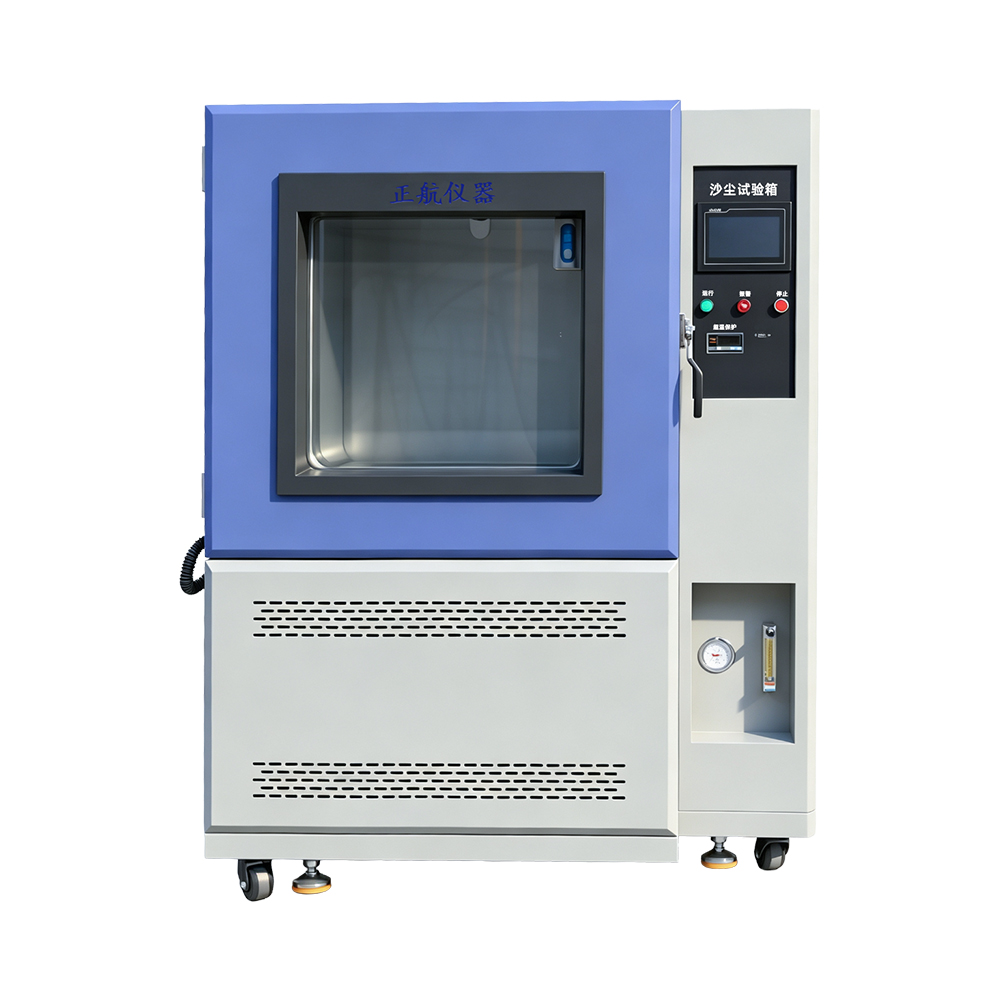
可靠性环境试验设备生产厂家自主研发、自主生产、匠心精神制造每台产品
可靠性环境试验设备生产厂家自主研发、自主生产、匠心精神制造每台产品
做IP砂尘测试的实验室,大多都会回收箱内粉尘重复使用,主要就是为了节省耗材成本。很多人觉得粉尘收集回来,过一遍筛子就能无限次循环试验。但实际做试验久了就会发现,反复回用的粉尘,很容易出现浓度不稳、粒径变化,最后造成测试结果偏差,同一样品复测出来结论不一样。
粉尘再生不是简单回收再用,它有明确的使用边界,哪些情况不能复用、到什么程度必须直接报废,很多人都没理清。今天结合现场实操,讲讲砂尘粉尘回收再生的使用限制。
一、粉尘污染后,绝对不能回收复用
这是第一条硬性红线,一旦粉尘被污染,直接废弃,不要想着筛分救回来。
1、样品掉屑、塑料粉末、金属碎屑混入粉尘。很多样品在砂尘冲击下会掉渣,杂质混进去之后,粉尘成分改变,不仅粒径不对,坚硬金属颗粒还会刮伤箱内风机、风道,甚至划伤样品表面,影响IP判定。
2、粉尘受潮结块。回收的粉尘一旦吸潮成团,就算烘干打散,颗粒团聚特性已经改变,悬浮能力大幅下降,试验时很难形成均匀的粉尘云。受潮粉尘还容易粘在风道、过滤器上,造成堵塞。
3、样品表面有油污、脱模剂、涂层,粉尘吸附油脂之后,颗粒粘连,无法达到标准规定的分散状态。
二、反复循环,粉尘粒径持续衰减,存在使用次数上限
砂尘试验的粉尘在风机高速循环、颗粒互相撞击摩擦过程中,大颗粒会不断被打碎,细粉占比越来越高。
新粉尘粒径分布是符合国标要求的,多次循环后,粗颗粒变少、超细粉尘变多。这时就算用标准筛过筛,也只能筛掉大团聚块,没法恢复原始粒径配比。
实操经验:一般砂尘粉尘循环使用3~5次之后,就要重点做粒径抽检。超过5次循环,不建议继续用于正式委托测试,仅可用于摸底预试验。
三、筛分再生的操作限制,不能简化流程
回收粉尘想要再生,不是随便拿个筛子抖一抖就行,这里有不少限制条件。
1、筛分必须使用标准试验筛,匹配对应砂尘标准,不能用普通滤网。普通网筛孔径不标准,筛出来的粉尘粒径不符合试验要求。
2、筛前要充分烘干。含有微量水分的粉尘,筛分时会抱团堵筛网,筛分不彻底。
3、筛分环境要干净,避免二次混入杂质。最好在独立无尘区域操作,不要在车间地面直接倒料筛分。
4、筛分只能去除结块和外来大杂质,无法修复颗粒破碎带来的粒径偏移。这点很多人会误解。
四、不同试验项目,粉尘复用的限制不一样
1、正式送检、第三方审厂、客户认证试验:优先使用全新粉尘。如果要使用再生粉尘,必须留存粒径检测记录,保证每批次粉尘的粒径分布符合标准,一旦数据超标直接报废。
2、研发摸底、内部预测试:可以使用再生粉尘,但要提前备注,不能把预试验数据当作正式检测报告依据。
3、IP5X、IP6X这类严格防尘等级测试,对粉尘浓度、颗粒状态要求高,不建议多次循环粉尘,尽量减少复用次数。
五、日常容易踩的几个误区
❌ 误区1:粉尘只要没有结块,就能一直循环使用。颗粒肉眼看不出变化,但是内部粒径已经改变,会造成粉尘浓度、沉降特性漂移。
❌ 误区2:筛一遍就能恢复成新粉尘。筛分只能去掉结块,不能修复颗粒撞击破碎带来的粒径变化。
❌ 误区3:混新旧粉尘无限续料。新旧粉尘掺在一起,粒径配比紊乱,测试重复性变差。
❌ 误区4:粉尘里面混少量样品碎屑没关系。硬质碎屑会磨损风机叶轮,还会划伤样品,造成误判。
总结
粉尘回收再生确实可以降低实验室耗材成本,但它不是无限制循环。核心记住几个底线:污染、受潮、混入金属碎屑直接报废;循环次数控制在3~5次以内;正式认证测试尽量少用再生粉尘,必要时一定要做粒径校验。
把控好这些限制,既能节约成本,又能保证砂尘试验数据稳定,避免因为粉尘问题导致复测失败、报告不被认可。